
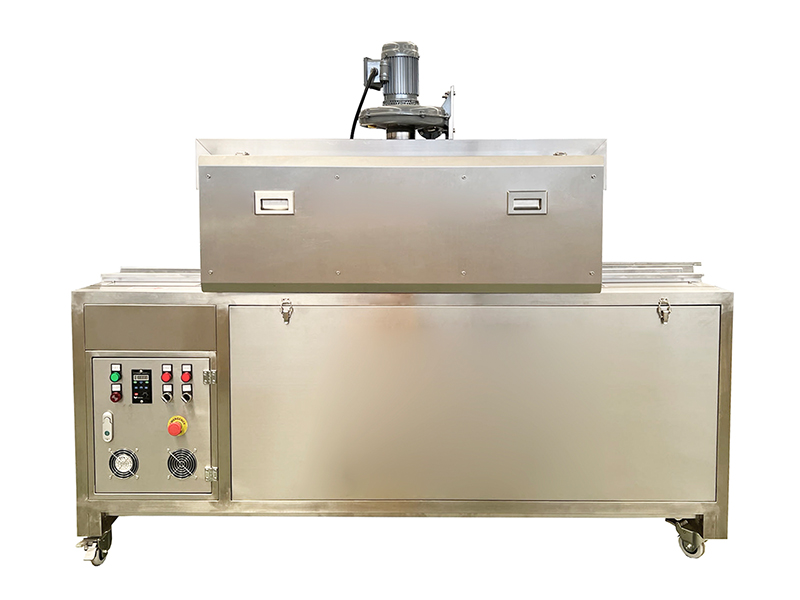
Jednym z najczęściej zadawanych pytań przez inżynierów zajmujących się pakowaniem przy wyborze maszyny do pakowania w folię termokurczliwą jest: Czy powinienem wybrać tunel parowy czy tunel elektryczny do obkurczania na gorąco?
Odpowiedź nie sprowadza się do tego, która maszyna jest uniwersalnie lepsza. Właściwy wybór zależy głównie od rodzaju produktu, materiału opakowania, specyfikacji folii termokurczliwej i pożądanego wykończenia opakowania.
Generalnie tunele parowe są przeznaczone do pakowania butelek i pojemników (zwłaszcza plastikowych), natomiast elektryczne tunele termokurczliwe idealnie nadają się do pakowania kartonów, pudełek i produktów owijanych folią POF. Przyjrzyjmy się bliżej różnicom, popartym danymi technicznymi.
Szybkie porównanie: tunele obkurczające parowe i elektryczne
| Funkcja | Tunel obkurczający parą | Elektryczny tunel termokurczliwy |
|---|---|---|
| Główne zastosowanie | Butelki, słoiki, pojemniki złożone | Kartony, pudełka, towary pakowane |
| Kompatybilna folia termokurczliwa | PET, PETG, PVC (wysoka kurczliwość) | POF, PVC, PE |
| Temperatura pracy | 80°C – 100°C (para nasycona) | 150°C – 250°C (cyrkulacja gorącego powietrza) |
| Maksymalna szybkość skurczu folii | Do 75% – 80% (MD/TD) | Do 50% – 60% |
| Ryzyko deformacji | Bardzo niski (idealny do cienkich tworzyw sztucznych) < (0,03 mm) | Wyższe dla cienkich pojemników plastikowych |
| Typowa prędkość linii | 6000 – 24000 butelek na godzinę | 15 – 40 opakowań/minutę (pudełka) |
1. Butelka czy karton? Twój produkt ma znaczenie
Rodzaj opakowania to jeden z najważniejszych parametrów decyzyjnych. W przypadku butelek plastikowych, tunel parowy jest niemal zawsze lepszym wyborem ze względu na wrażliwość termiczną.
Pojemniki plastikowe (takie jak cienkościenne butelki PET o grubości ścianki od 0,2 mm do 0,4 mm) mogą łatwo odkształcać się, marszczyć lub deformować pod wpływem intensywnych prądów gorącego powietrza (często przekraczających 180°C) przez dłuższy czas. Tunele parowe wykorzystują nasyconą parę wodną o temperaturze od 80°C do 100°C, aby przekazywać ciepło we wszystkich kierunkach, zapewniając gładkie wykończenie etykiety bez uszczerbku dla integralności pojemnika.
Typowe przypadki użycia i odniesienia do wyników:
- Tunele obkurczające parą: Butelki PET na napoje, butelki na wodę mineralną, pojemniki na soki i butelki na kosmetyki. Nadaje się do szybkich linii automatycznych o wydajności od 100 do 400 butelek na minutę (BPM).
- Tunele termokurczliwe elektryczne: Pudełka prezentowe, kartony papierowe, pudełka na żywność i zestawy promocyjne w paczkach. Przeznaczone do linii o średniej prędkości druku od 15 do 50 paczek na minutę.
Porównanie zużycia mediów i energii
| Typ sprzętu | Wymagania dotyczące zasilania | Dodatkowe wymagania |
| Mały system tuneli parowych | 3 kW – 6 kW (dmuchawa tunelowa i przenośnik) | Zewnętrzny generator pary/kocioł (np. kocioł elektryczny lub gazowy o mocy 24 kW – 36 kW) |
| Standardowy elektryczny tunel grzewczy | 9 kW – 22 kW (Elementy grzejne i dmuchawy) | Brak (działa bezpośrednio na standardowym trójfazowym zasilaniu fabrycznym) |
2. Folia PET kontra folia POF: kompatybilność z folią termokurczliwą
Skład materiału, z którego wykonana jest termokurczliwa osłona lub folia, decyduje o tym, w jaki sposób energia musi być pochłaniana w celu uzyskania optymalnego skurczu.
Folia termokurczliwa PET/PETG → Tunel obkurczający parą
Folie PETG i PET o wysokiej kurczliwości (zwykle o współczynniku kurczliwości poprzecznej od 70% do 75%) wymagają precyzyjnej i równomiernej kontroli temperatury. Para wodna zapewnia optymalne uwalnianie ciepła utajonego, umożliwiając folii płynne dopasowywanie się do skomplikowanych konturów pojemników, krzywizn i wcięć w kształcie butelek, bez miejscowych przegrzań czy porów.
Folia termokurczliwa POF → Elektryczny tunel termokurczliwy
Folia poliolefinowa (POF) (o grubości typowej od 15 do 25 mikronów) wyjątkowo dobrze reaguje na wymuszoną cyrkulację gorącego powietrza w temperaturach od 140°C do 180°C. Elektryczne tunele grzewcze zapewniają strumienie powietrza o dużej prędkości niezbędne do aktywacji szczelnego obkurczania folii POF wokół pudełek i kształtów geometrycznych.
3. Podsumowanie przewodnika wyboru
Aby szybko podsumować proces selekcji, zapoznaj się z poniższą ogólną zasadą:
- Butelka plastikowa + folia PET/PETG (grubość 0,03 mm – 0,05 mm): Wybierz Tunel obkurczający parą.
- Karton/Pudełko + Folia POF (Grubość 0,015 mm – 0,025 mm): Wybierz Elektryczny tunel termokurczliwy.
4. Konsultacje techniczne i testy niestandardowe
Wybór maszyn pakujących wyłącznie na podstawie początkowego kosztu sprzętu może prowadzić do niskiej jakości opakowań i wysokiego wskaźnika zwrotów. Aby otrzymać dokładne zalecenia techniczne, prosimy o przygotowanie następujących parametrów podczas kontaktu z naszym zespołem wsparcia technicznego:
- Typ produktu i geometria pojemnika (wysokość x średnica/szerokość)
- Materiały opakowaniowe (PET, HDPE, szkło, tektura itp.)
- Typ folii termokurczliwej (PET, POF, PVC) i grubość (mierzona w mikronach/mili)
- Docelowa prędkość produkcji (np. 30 opakowań/min lub 150 butelek/min)
Dzięki tym szczegółom nasz zespół inżynierów może dopasować do Państwa optymalny system lub zorganizować test kurczenia się próbki wykorzystując Twoje rzeczywiste produkty i filmy.
Najlepszy tunel obkurczający niekoniecznie musi być najdroższy — to taki, który został zaprojektowany tak, aby zapewniać nieskazitelne rezultaty estetyczne odpowiadające wymaganiom konkretnego zastosowania.