
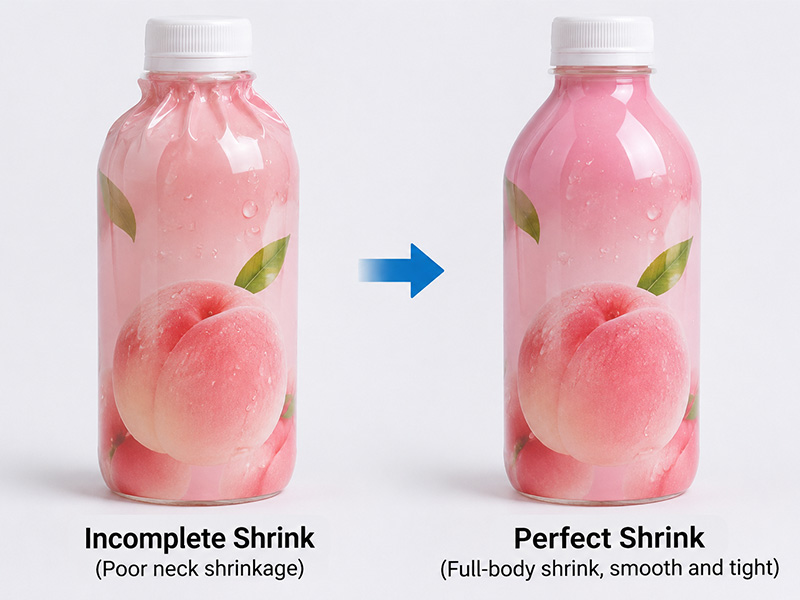
Etykieta termokurczliwa może wyglądać idealnie gładko wokół głównego korpusu butelki, ale w pobliżu barku pojawiają się zmarszczki, zagięcia lub luźne obszary. Jest to częsty problem podczas aplikacji termokurczliwych etykiet na całą powierzchnię butelek szamponu, kosmetyków, detergentów i innych opakowań o nieregularnych kształtach.
Dlaczego rękawy termokurczliwe marszczą się wokół ramion butelek? W większości przypadków problem jest związany z nierównomiernym skurczem folii, nadmiernym luzem tulei, nieodpowiednimi właściwościami kurczenia folii, nieprawidłowym umiejscowieniem tulei lub niedostatecznie kontrolowaną dystrybucją ciepła. Szczególnie trudne jest zastosowanie kołnierza, ponieważ średnica butelki zmienia się między korpusem a szyjką, co wymaga, aby tuleja podążała za bardziej skomplikowanym konturem.
Samo podniesienie temperatury tunelu nie zawsze jest właściwym rozwiązaniem. Lepszym podejściem jest jednoczesna ocena geometrii butelki, materiału rękawa termokurczliwego, jakości aplikacji, dystrybucji pary i prędkości przenośnika.
W EPK Packingline oferujemy urządzenia do etykietowania butelek w rękawach, obkurczania parą oraz suszenia butelek. Zrozumienie przyczyny powstawania zmarszczek na ramionach to ważny pierwszy krok w wyborze odpowiedniego opakowania. rozwiązanie w postaci tunelu obkurczającego parą i suszarki do butelek.
Dlaczego etykiety Shrink Sleeve marszczą się wokół ramion butelek?
Ramię to obszar przejściowy między szerszym korpusem butelki a węższą szyjką. W przeciwieństwie do butelki o prostym kształcie cylindrycznym, butelka profilowana ma zmienne średnice i zakrzywione powierzchnie. Po nałożeniu rękawa termokurczliwego folia musi się kurczyć i dopasowywać do tych różnych kształtów w procesie obkurczania.
Jeśli folia nie otrzyma wystarczającej ilości lub nie będzie równomiernie rozprowadzana na ramieniu, może nie kurczyć się wystarczająco, aby dopasować się do kształtu butelki. Jeśli różne części rękawa kurczą się w różnym tempie, nadmiar materiału może gromadzić się w widocznych fałdach lub zmarszczkach.
Na ostateczny wygląd koszulki termokurczliwej wpływa kilka czynników:
- Kąt ramienia butelki, krzywizna i zmiana średnicy.
- Obwód rękawa i grubość folii.
- Procent kurczenia się folii w kierunku maszynowym i poprzecznym.
- Dystrybucja pary i pozycjonowanie dysz.
- Prędkość przenośnika i czas ekspozycji wewnątrz tunelu.
- Pozycjonowanie rękawa i jakość aplikacji.
Z tego powodu tunel obkurczający, który zapewnia gładkie wykończenie na prostej butelce PET, może nie dać takiego samego rezultatu w przypadku owalnej butelki szamponu lub pojemnika o stromym ramieniu. Konfiguracja maszyny i parametry obkurczania muszą być dopasowane do rzeczywistego profilu butelki.
Najczęstsze przyczyny powstawania zmarszczek na ramionach butelek spowodowanych przez rękawy termokurczliwe
Zrozumienie, gdzie i jak powstają zmarszczki, może pomóc w zidentyfikowaniu przyczyny problemu. Poniżej przedstawiono najczęstsze przyczyny występujące w przypadku etykietowania butelek folią termokurczliwą.
Nierównomierne kurczenie się wokół ramienia
Ramię zazwyczaj wymaga, aby tuleja uległa skurczowi obwodowemu o innym stopniu niż korpus butelki. Jeśli właściwości kurczenia się folii nie pasują do konturu butelki, może ona mieć trudności z płynnym dopasowaniem się do zakrzywionego przejścia.
Jest to szczególnie widoczne w przypadku butelek o szerokim korpusie, wąskiej szyjce, stromym ramieniu lub wyraźnych krzywiznach. Folia może wydawać się ciasna wokół korpusu, podczas gdy nadmiar materiału pozostaje wokół ramienia.
Co sprawdzić: Sprawdź profil butelki oraz krzywą skurczu lub dane dotyczące skurczu podane przez dostawcę folii. Upewnij się, że wybrana folia ma wystarczającą zdolność kurczenia poprzecznego dla wymaganego konturu butelki. Nie zakładaj, że folia odpowiednia do prostego pojemnika automatycznie sprawdzi się w przypadku butelki o złożonym kształcie.
Nieprawidłowe wymiary tulei termokurczliwej
Rozmiar rękawa to kolejny ważny czynnik. Jeśli obwód rękawa jest zbyt duży dla butelki, więcej materiału musi się skurczyć, zanim folia będzie ściśle przylegać do powierzchni. Może to zwiększyć ryzyko marszczenia się lub marszczenia na zakrzywionych odcinkach.
Jeśli jednak rękaw jest zbyt ciasny, jego równomierne nałożenie może być trudne. Nadmierne naprężenie, złe ułożenie lub odkształcenie podczas nakładania również mogą wpłynąć na ostateczny wygląd.
Co sprawdzić: Zmierz obwód butelki w korpusie, na ramieniu i szyjce. Porównaj te pomiary z wymiarami rękawa i rzeczywistą wydajnością obkurczania folii. Sprawdź również, czy rękaw jest prawidłowo umieszczony przed wejściem do tunelu obkurczającego.
Nieodpowiednia folia termokurczliwa lub grubość folii
Różne materiały na koszulki termokurczliwe mają różne właściwości kurczenia, wymagania temperaturowe i okna przetwarzania. PETG, PVC i OPS to powszechnie stosowane materiały na koszulki termokurczliwe, ale ich przydatność zależy od konstrukcji butelki, grafiki etykiety, wymaganego współczynnika kurczenia i konfiguracji tunelu.
Grubość folii wpływa również na reakcję materiału podczas kurczenia. Grubsza folia może wymagać innych warunków ogrzewania niż cieńsza. Jednak sama grubość nie decyduje o tym, czy rękaw będzie się kurczył płynnie. Ważniejsze są krzywa kurczenia folii, zachowanie się kurczenia kierunkowego oraz kompatybilność z kształtem butelki.
Co sprawdzić: Zapytaj dostawcę folii o dane z testu skurczu i zalecane warunki przetwarzania. Oceniaj folię, używając rzeczywistej butelki, a nie bazując wyłącznie na jej nominalnej specyfikacji materiałowej.
Nieprawidłowe położenie rękawa przed skurczeniem
Tuleja wprowadzona do tunelu pod kątem lub nierównomiernie ułożona może ulec zmarszczeniu, nawet gdy warunki ogrzewania są odpowiednie. Jeśli tuleja nie jest wypoziomowana, jedna strona barku może otrzymać inną ilość materiału lub inną ścieżkę skurczu niż druga strona.
Co sprawdzić: Sprawdź rękaw natychmiast po aplikacji i przed obkurczeniem. Sprawdź, czy etykiety nie są przechylone, rękaw nie jest na równej wysokości, czy nie ma zagięć oraz czy nie doszło do nierównomiernego cięcia lub aplikacji. Jeśli problem jest widoczny jeszcze przed wejściem butelki do tunelu, najpierw popraw etykietowanie lub proces podawania.
Jak dystrybucja pary wpływa na jakość rękawa termokurczliwego
Dystrybucja ciepła jest jednym z najważniejszych czynników wpływających na uzyskanie gładkiej powierzchni rękawa termokurczliwego. Nawet po dobraniu prawidłowych wymiarów folii i rękawa, nierównomierne nagrzewanie może powodować niepełny skurcz, miejscowe zmarszczki lub nadmierne skurczenie w niektórych obszarach.
Tunel obkurczający parą wykorzystuje kontrolowany dopływ pary do ogrzania rękawa wokół butelki. Prawidłowo skonfigurowany system parowy może rozprowadzać ciepło po różnych częściach pojemnika i zapewnić odpowiednie warunki ogrzewania dla różnych profili butelek.
Jest to szczególnie przydatne podczas obróbki butelek o zakrzywionych ramionach, wąskich szyjkach, owalnych profilach lub innych nieregularnych kształtach. System dostarczania pary powinien być skonfigurowany tak, aby zapewnić odpowiednią ekspozycję cieplną w obszarach, w których folia musi się kurczyć.
Na przykład półautomatyczny tunel parowy EPS-1A firmy EPK wyposażony jest w regulowany system dystrybucji pary. Jego standardowa konfiguracja obejmuje 10 rur parowych z 700 dyszami rozpylającymi, z indywidualną regulacją rur w kierunku poziomym i pionowym. Pozwala to na dostosowanie ilości pary do różnych kształtów pojemników i wymagań dotyczących obkurczania.
Ważne jest, aby para docierała skutecznie do obszaru barku, nie przegrzewając niepotrzebnie korpusu ani szyjki butelki. Operatorzy powinni oceniać położenie dyszy, ciśnienie pary, przepływ pary, orientację butelki oraz rzeczywistą reakcję folii podczas produkcji.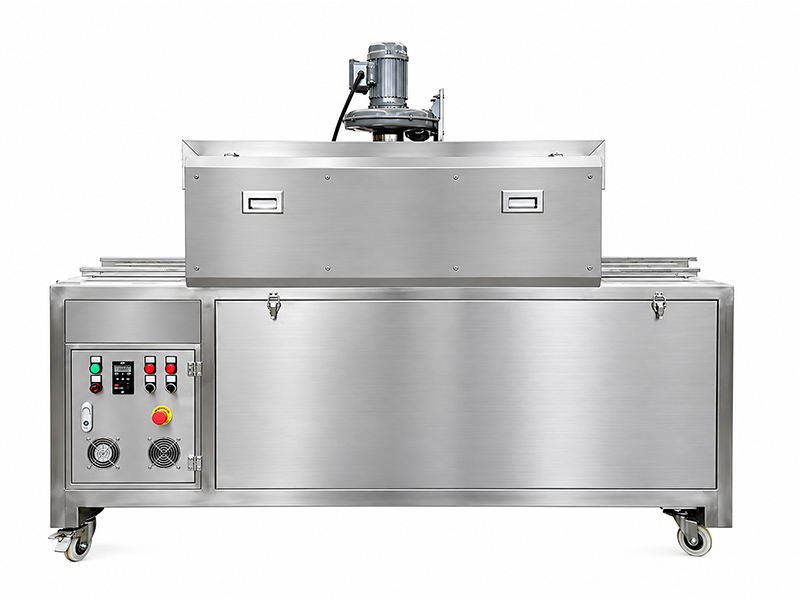
Dla klientów przetwarzających butelki konturowe firma EPK oferuje półautomatyczne tunele parowe do obkurczania z wbudowanymi generatoramiSprzęt można ocenić pod kątem elastycznych zastosowań butelkowych i różnych wymagań dotyczących dystrybucji pary.
Dlaczego podniesienie temperatury tunelu obkurczającego może nie rozwiązać problemów
Gdy operatorzy zauważą zmarszczki wokół szyjki butelki, podniesienie temperatury tunelu jest często pierwszą zmianą, jaką rozważają. Jednak nie zawsze rozwiązuje to problem.
Jeśli głównym problemem jest nierównomierne rozprowadzanie pary, nadmierny luz w rękawie lub nieodpowiednie właściwości kurczenia się folii, wyższa temperatura może nie rozwiązać problemu. Zamiast tego może spowodować inne wady, takie jak nadmierne kurczenie się, zniekształcenie grafiki, uszkodzenie folii lub deformację butelki.
Butelki PET i inne pojemniki wrażliwe na ciepło wymagają szczególnej uwagi. Proces nagrzewania musi być odpowiedni zarówno dla folii termokurczliwej, jak i materiału pojemnika. Skuteczny efekt obkurczania nie powinien być spowodowany pogorszeniem kształtu butelki ani stabilnością strukturalną.
Bardziej efektywna sekwencja rozwiązywania problemów wygląda następująco:
- Sprawdź, czy rękaw ma właściwy rozmiar i jest prawidłowo umieszczony.
- Sprawdź materiał folii i jego parametry kurczenia się.
- Sprawdź położenie dyszy parowej i rozprowadzanie ciepła.
- Oceń ciśnienie pary, temperaturę i czas ekspozycji.
- Prędkość przenośnika należy dostosować do rzeczywistego efektu obkurczania.
- Po każdej regulacji sprawdź, czy butelka nie uległa odkształceniu, folia nie uległa zniekształceniu lub czy nie pojawiły się zmarszczki.
Najlepsze warunki pracy to takie, które zapewniają stałą jakość tulei przy wymaganej prędkości produkcji, a nie tylko przy najwyższej ustawionej temperaturze.
Jak prędkość przenośnika i czas kurczenia wpływają na końcowy wynik
Prędkość przenośnika decyduje o tym, jak długo każda butelka pozostaje w tunelu obkurczającym. Ten czas ekspozycji bezpośrednio wpływa na reakcję folii na ciepło.
Jeśli przenośnik porusza się zbyt szybko, rękaw może nie otrzymać wystarczającej ilości ciepła, aby zakończyć proces obkurczania, szczególnie wokół kołnierza butelki. Jeśli przenośnik porusza się zbyt wolno, folia i butelka mogą otrzymać nadmierne ciepło, co może prowadzić do odkształceń lub innych wad wyglądu.
Długość tunelu, prędkość przenośnika, dostarczanie pary i specyfikacje folii należy zatem oceniać łącznie. Ustawienie, które sprawdza się podczas powolnego procesu próbnego, może nie zapewnić takiego samego efektu końcowego przy normalnej prędkości produkcji.
Aby uzyskać bardziej niezawodne rozwiązywanie problemów, zastosuj kontrolowaną procedurę testowania:
- Podczas całego testu należy używać tej samej butelki, materiału osłony i wymiarów osłony.
- Zapisz aktualne ustawienia pary i przenośnika.
- Zmieniaj jeden parametr operacyjny na raz.
- Po obkurczeniu należy obejrzeć ramię, korpus, szyjkę i podstawę.
- Rejestruj szybkość produkcji i wygląd każdego wyniku testu.
- Aby potwierdzić spójność, należy powtórzyć test przy zamierzonej wydajności produkcyjnej.
Podejście to pomaga ustalić, czy problem jest związany z niewystarczającym czasem nagrzewania, nierównomiernym wystawieniem na działanie pary, czy też ze zgodnością folii z konstrukcją butelki.
Jak wybrać tunel obkurczający parą do butelek profilowanych
Dla producentów szamponów, balsamów, detergentów, napojów i innych produktów butelkowanych, wybór odpowiedniego tunelu obkurczającego parą jest istotnym elementem pozwalającym na uzyskanie spójnej jakości rękawów.
Zamiast wybierać sprzęt wyłącznie na podstawie deklarowanej szybkości produkcji, weź pod uwagę następujące wymagania techniczne.
Dystrybucja i regulacja pary
Poszukaj systemu parowego, który rozprowadza ciepło wokół pojemnika i zapewnia odpowiednią regulację dla różnych profili butelek. Regulowane przewody parowe i dysze mogą pomóc operatorom skierować parę w miejsca wymagające większej uwagi, takie jak zakrzywione ramiona i wąskie przejścia między szyjkami.
Zgodność rozmiaru i kształtu butelki
Sprawdź dopuszczalną średnicę, wysokość, orientację i zakres kształtów butelek. Jeśli w Twojej fabryce produkowane są butelki o różnych wzorach, zastanów się, czy maszyna może obsługiwać różne pojemniki poprzez regulację, zamiast wymagać rozległych zmian mechanicznych.
Wydajność produkcyjna i konfiguracja przenośnika
Wymaganą liczbę butelek na minutę należy uwzględnić wraz z wymiarami butelek, materiałem folii, długością tunelu i wymaganiami dotyczącymi obkurczania. Rzeczywistą wydajność produkcyjną należy potwierdzić na podstawie próbek produktu i rękawa.
Suszenie butelek po kurczeniu parą
Kurczenie się parą wodną pozostawia wilgoć na powierzchni butelki. Odpowiednia suszarka do butelek zainstalowana za tunelem może usunąć pozostałą wodę przed dalszymi procesami, takimi jak kontrola, kodowanie, kartonowanie lub pakowanie zbiorcze.
Z tego powodu zintegrowany system obkurczania i suszenia parą może być praktycznym rozwiązaniem dla producentów, którzy chcą poprawić ciągłość procesu pakowania butelek.
Rozwiązania EPK w zakresie tuneli obkurczających parą i suszarek do butelek
EPK Packingline dostarcza maszyny pakujące do etykietowania butelek, obkurczania termicznego, suszenia oraz zintegrowanych linii pakujących. Nasz asortyment urządzeń zaspokaja zróżnicowane potrzeby produkcyjne, od indywidualnych tuneli obkurczających parą po automatyczne systemy etykietowania rękawów ze zintegrowanymi funkcjami obkurczania i suszenia.
W przypadku klientów, u których występują zmarszczki na rękawach termokurczliwych wokół szyjek butelek, odpowiednie rozwiązanie zależy od profilu butelki, materiału rękawa, wymaganej szybkości produkcji i istniejącego sprzętu pakującego.
Półautomatyczna maszyna do obkurczania parą i suszenia
Ta konfiguracja łączy w sobie tunel parowy i suszarkę do butelek. Jest odpowiednia dla producentów, którzy posiadają już urządzenia do aplikacji rękawów i potrzebują dedykowanego systemu do obkurczania i usuwania wilgoci resztkowej.
Model EPK EPS-2A+2000 jest zgodny z dopuszczalną średnicą pojemników poniżej 140 mm i deklarowaną prędkością pakowania od 40 do 120 butelek na minutę, w zależności od długości produktu, rodzaju folii i innych warunków pracy. Są to specyfikacje specyficzne dla danego modelu i należy je zweryfikować z rzeczywistym zastosowaniem.
Dowiedz się więcej o Półautomatyczna maszyna do obkurczania parą i suszenia EPK.
Automatyczna etykieciarka do rękawów z tunelem obkurczającym parą i suszarką do butelek
W przypadku fabryk planujących bardziej zintegrowany proces produkcji, automatyczny system etykietowania rękawów z tunelem obkurczającym parą i suszarką do butelek może połączyć trzy ważne operacje w jedno zintegrowane rozwiązanie.
System nakłada etykietę typu sleeve, przeprowadza butelkę przez proces obkurczania parowego i usuwa wilgoć z powierzchni po obkurczeniu. Takie rozwiązanie pozwala ograniczyć ręczną obsługę między procesami i zapewnić bardziej płynny przepływ pracy w procesie pakowania butelek.
Odkryj EPK Automatyczna etykieciarka do rękawów z tunelem obkurczającym parą i suszarką do butelek do zastosowań w zintegrowanych opakowaniach butelkowych.
Kompleksowa integracja linii pakującej butelki
Jeśli Twoje wymagania produkcyjne obejmują napełnianie, zamykanie, etykietowanie w rękawach, obkurczanie i suszenie, EPK może również pomóc w konfiguracji połączonej linii pakującej butelki. Układ urządzeń można zaplanować w oparciu o wymiary butelek, wymagania dotyczące napełniania, docelową wydajność, układ fabryki oraz potrzeby pakowania w dalszej części procesu.
Zobacz Kompletne rozwiązanie EPK do pakowania butelek aby zrozumieć, w jaki sposób różne maszyny mogą być zintegrowane w jeden proces produkcyjny.
Typowy obieg pracy związany z pakowaniem butelek może obejmować:
Napełnianie butelek → Nakładanie i zamykanie nakrętek → Etykietowanie w rękawach → Obkurczanie parą → Suszenie butelek → Pakowanie w dół
Dokładną konfigurację można dostosować do produktu, materiału butelki, wymagań dotyczących rękawa, wydajności produkcyjnej i dostępnej przestrzeni fabrycznej.
Jak rozwiązywać problemy z marszczeniem się rękawów termokurczliwych przed zakupem nowego sprzętu
Nie każde zagniecenie rękawa termokurczliwego wymaga wymiany istniejącej maszyny. W wielu przypadkach systematyczna kontrola może pomóc zidentyfikować źródło problemu przed dokonaniem inwestycji w sprzęt.
Jako punkt odniesienia należy posłużyć się poniższym przewodnikiem rozwiązywania problemów:
| Obserwowany problem | Możliwa przyczyna | Co sprawdzić |
|---|---|---|
| Zmarszczki wokół ramion | Nierównomierne skurczenie lub niewystarczające lokalne ogrzewanie | Dystrybucja pary, dane dotyczące kurczliwości folii, kontur butelki |
| Luźny rękaw wokół ciała | Nadmierny luz tulei lub niewystarczające kurczenie się | Wymiary rękawa, specyfikacje folii, warunki nagrzewania |
| Zmarszczki tylko po jednej stronie | Nierównomierne rozmieszczenie lub ogrzewanie | Orientacja butelki, wyrównanie tulei, położenie dyszy |
| Zniekształcenie filmu lub uszkodzone dzieło sztuki | Nadmierne ciepło lub nieodpowiednie warunki kurczenia | Ustawienia pary, czas ekspozycji, tolerancja temperatury filmu |
| Deformacja butelki | Nadmierna ekspozycja termiczna | Materiał butelki, grubość ścianki, rozprowadzanie ciepła |
| Niespójne wyniki przy wyższej prędkości | Niewystarczający czas nagrzewania lub niestabilne warunki procesu | Prędkość przenośnika, dopływ pary, konfiguracja tunelu |
Ta tabela zawiera ogólne wskazówki dotyczące rozwiązywania problemów. Rzeczywistą przyczynę należy potwierdzić poprzez próby produkcyjne z użyciem tej samej butelki, tulei i w tych samych warunkach pracy.
Często zadawane pytania dotyczące zagnieceń na rękawach termokurczliwych
Dlaczego rękawy termokurczliwe marszczą się wokół ramion butelek?
Rękawy termokurczliwe marszczą się wokół ramion butelki, gdy folia nie może kurczyć się równomiernie, dopasowując się do przejścia między szerszym korpusem a węższą szyjką. Typowe przyczyny to nieodpowiednie właściwości termokurczliwe folii, zbyt duży luz rękawa, nierównomierna dystrybucja pary, nieprawidłowe położenie rękawa i zbyt krótki czas nagrzewania.
Jak zapobiec powstawaniu zagnieceń na termokurczliwych opakowaniach butelek szamponu?
Przed regulacją tunelu sprawdź wymiary rękawa, właściwości kurczenia się folii i geometrię barku. Upewnij się, że rękaw jest założony poziomo i że para równomiernie dociera do barku. Następnie zoptymalizuj prędkość przenośnika i ustawienia pary poprzez kontrolowane testy produkcyjne.
Czy tunel obkurczający parą może zredukować zmarszczki na rękawach termokurczliwych?
Prawidłowo skonfigurowany tunel parowy do obkurczania może poprawić dystrybucję ciepła wokół butelek o różnych kształtach. Regulowane rury parowe i dysze pozwalają na dostosowanie procesu ogrzewania do różnych kształtów butelek. Niezbędne są również prawidłowe wymiary folii, rękawa i parametry pracy.
Które materiały na tuleje termokurczliwe nadają się do butelek profilowanych?
PETG, PVC i OPS to powszechnie stosowane materiały na koszulki termokurczliwe. Najlepszy wybór zależy od wymaganego współczynnika skurczu, geometrii butelki, wzoru etykiety, temperatury przetwarzania i wymagań aplikacyjnych. Zawsze należy sprawdzić dane dotyczące skurczu podane przez dostawcę folii i przeprowadzić test kompatybilności.
Czy zwiększenie temperatury pary zawsze eliminuje zagniecenia na rękawach?
Nie. Wyższa temperatura może nie rozwiązać problemów spowodowanych nieprawidłowymi wymiarami rękawa, nieodpowiednią folią lub nierównomiernym dostarczaniem pary. Nadmierne ciepło może uszkodzić folię, zniekształcić nadruk lub odkształcić butelki wrażliwe na ciepło.
Jaka jest różnica pomiędzy tunelem obkurczającym parą wodną a tunelem obkurczającym gorącym powietrzem?
Tunel obkurczający parą wykorzystuje parę do nagrzewania folii termokurczliwej, natomiast tunel obkurczający gorącym powietrzem wykorzystuje podgrzane powietrze. Systemy parowe zapewniają kontrolowaną dystrybucję ciepła wokół pojemników o różnych kształtach. Wybór odpowiedniego rozwiązania zależy od specyfikacji folii, materiału butelki, wymagań produkcyjnych oraz konfiguracji sprzętu.
Dlaczego po obkurczaniu butelek parą potrzebna jest suszarka do butelek?
Obkurczanie parą wodną pozostawia resztki wody na powierzchni butelki. Suszarka do butelek usuwa tę wilgoć przed dalszymi czynnościami, takimi jak kontrola, kodowanie, etykietowanie lub pakowanie w kartony.
Czy jeden tunel parowy może obkurczyć butelki o różnych kształtach?
Niektóre tunele obkurczające parą są zaprojektowane do obsługi butelek o różnych kształtach i rozmiarach dzięki regulowanej dystrybucji pary i parametrom pracy. Dopuszczalna średnica, wysokość i wydajność produkcyjna różnią się w zależności od modelu. Do oceny sprzętu należy dostarczyć rzeczywiste próbki i wymiary butelek.
Jakie informacje powinienem podać, prosząc o wycenę tunelu parowego?
Dostarcz zdjęcia butelki, średnicę, wysokość, wymiary barku, materiał butelki, rodzaj i grubość folii rękawa, docelową prędkość produkcji oraz wymagane pokrycie etykietą. Jeśli posiadasz już tunel obkurczający, dołącz jego typ, ustawienia operacyjne oraz zdjęcia z bliska zmarszczek.
Znajdź odpowiednie rozwiązanie w zakresie opakowań termokurczliwych od EPK
Gładkie wykończenie rękawa termokurczliwego wokół szyjki butelki zależy nie tylko od temperatury. Na końcowy efekt wpływają geometria butelki, charakterystyka kurczenia się folii, wymiary rękawa, dystrybucja pary i prędkość przenośnika.
Jeśli na butelkach po szamponie, kosmetykach, detergentach lub napojach po skurczeniu nadal pojawiają się zmarszczki, warto ocenić cały proces przed zmianą ustawień sprzętu lub zainwestowaniem w nowe urządzenie.
EPK Packingline oferuje tunele obkurczające parą, suszarki do butelek, automatyczne etykieciarki w rękawy oraz niestandardowe rozwiązania linii pakujących butelki. Dobór sprzętu może zostać oceniony na podstawie wymiarów butelek, materiału opakowaniowego, wydajności produkcyjnej i wymagań fabryki.
Abyśmy mogli ocenić Twoją aplikację, prosimy o przesłanie:
- Zdjęcia i wymiary butelki, łącznie z szyjką i ramieniem.
- Materiał butelki i zastosowanie produktu.
- Materiał, grubość i wymiary tulei termokurczliwej.
- Wymagana wydajność produkcji w butelkach na minutę.
- Zdjęcia z bliska ukazujące rzeczywiste zmarszczki po zmniejszeniu objętości.
- Istniejący typ tunelu obkurczającego, prędkość przenośnika i ustawienia operacyjne, jeśli są dostępne.
Na podstawie tych danych EPK może przeanalizować Państwa wymagania dotyczące opakowania i zalecić odpowiednią konfigurację maszyny. Można również dokonać oceny próbek butelek i rękawów, aby potwierdzić kompatybilność sprzętu przed ostatecznym wyborem.
Szukasz bardziej spójnego wykończenia swoich butelek za pomocą rękawa termokurczliwego? Skontaktuj się z EPK Packingline, aby omówić swoje zastosowanie i dowiedzieć się, jaki tunel parowy do obkurczania, suszarka do butelek lub kompletne automatyczne rozwiązanie do etykietowania w rękawach jest do tego odpowiednie.